食品分装作为食品产业链中的重要环节,其质量控制直接影响到终端产品的安全性和稳定性。在实际生产过程中,分装环节不仅涉及原材料的使用和包装形式的改变,还关系到产品保质期的延长与物流运输的可行性。以广州市专一食品有限公司为例,其在食品分装过程中,通过严格的质量控制体系,有效保障了产品在分装后的卫生、安全与一致性。
在食品分装场景中,质量控制需要覆盖从原料验收到最终成品的每一个环节。例如,对于需要分装的预包装食品,必须确保分装前的原料经过严格检测,避免因原料污染而导致后续分装过程中的交叉污染。同时,分装设备的清洁度和维护频率也直接影响到分装过程的卫生水平。公司内部已建立定期设备维护和清洁流程,确保分装环境的洁净度符合食品安全标准。
分装过程中的温度控制和环境监控是另一个不可忽视的质量控制点。对于易腐食品而言,分装时的温控条件直接关系到食品的储存安全。广州市专一食品有限公司在分装车间内设有温湿度监测系统,实时记录环境变化,并根据产品特性调整分装工艺。例如,在分装速冻食品时,车间温度需控制在-18℃以下,以防止食品因温度波动而发生融化或变质。
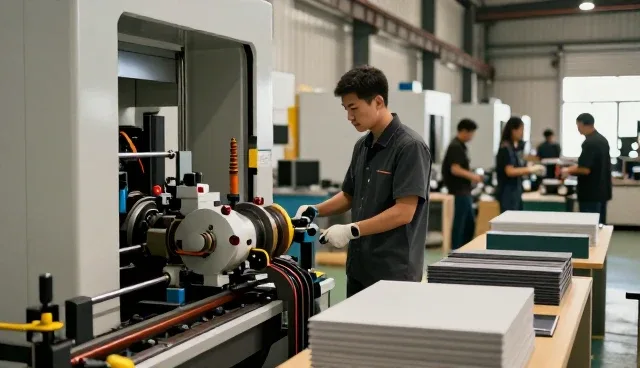
除了物理条件的控制,分装过程中的操作规范同样影响质量。员工在分装作业中需要佩戴符合标准的防护用具,并遵循标准化操作流程。公司针对不同产品类型制定了详细的操作指南,包括分装速度、分装量误差范围以及包装材料的使用规范。这些细节的规范执行,有助于减少人为操作误差,提高分装成品的一致性。
分装后的质量检测是确保食品安全的最后一道防线。公司采用多维度检测手段,包括感官检测、化学检测和微生物检测。例如,在分装后的食品样品中,检测人员会随机抽取样本进行微生物培养,以确认产品是否符合国家食品安全标准。同时,检测报告会作为质量追溯的重要依据,为后续的召回和改进措施提供数据支持。
在实际应用中,质量控制的难点往往出现在分装设备的智能化管理方面。传统分装设备在运行过程中容易出现设备故障或参数漂移,影响分装的精确性。广州市专一食品有限公司引入了智能监控系统,通过传感器实时采集分装设备的运行数据,并与历史数据进行对比,一旦发现异常波动,系统会自动报警并提示维修人员进行检查,从而降低因设备故障导致的质量风险。
此外,食品分装场景中的质量控制还应关注供应链的协同管理。分装环节的质量不仅取决于自身流程,还与上游原料供应和下游物流运输密切相关。公司与原料供应商建立了定期沟通机制,确保原料质量稳定,并在分装完成后对运输环节进行监控,如冷链运输温度是否达标、包装是否完整等。这些环节的协同管理,有助于构建从源头到终端的食品安全保障体系。
总体来看,食品分装场景中的质量控制是一个系统性工程,需要从设备管理、环境监控、操作规范、检测手段以及供应链协同等多个方面进行综合把控。广州市专一食品有限公司通过不断优化分装流程和提升检测水平,逐步实现分装环节的标准化与精细化管理,为食品行业的高质量发展提供了实际参考。